


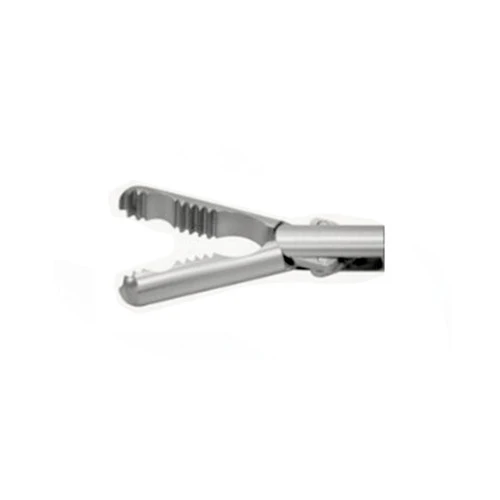
Pinças para ureteroscópio feitas de liga de titânio-fundição em cera perdida
Clipes ureteroscópicos são instrumentos médicos usados em cirurgia ureteroscópica para agarrar e pinçar tecidos ou corpos estranhos. A fabricação de clipes ureteroscópicos usando ligas de titânio por meio de fundição de-wafer perdido oferece diversas vantagens. As ligas de titânio apresentam excelente biocompatibilidade, evitando reações de rejeição significativas em tecidos humanos, o que é crucial para dispositivos médicos implantados ou em contato direto com tecidos humanos.
Visão geral da fundição-de wafer perdida de clipes ureteroscópicos feitos de liga de titânio
Clipes ureteroscópicos são instrumentos médicos usados em cirurgia ureteroscópica para agarrar e pinçar tecidos ou corpos estranhos. A fabricação de clipes ureteroscópicos usando ligas de titânio por meio de fundição de-wafer perdido oferece diversas vantagens. As ligas de titânio apresentam excelente biocompatibilidade, evitando reações de rejeição significativas em tecidos humanos, o que é crucial para dispositivos médicos implantados ou em contato direto com tecidos humanos. Além disso, as ligas de titânio possuem alta resistência e resistência à corrosão, garantindo que os clipes possam suportar certas forças externas durante a cirurgia sem deformação e resistindo à corrosão de fluidos corporais e outros fatores ambientais, prolongando a vida útil do instrumento. A fundição-de wafer perdido é um método de fundição de precisão capaz de produzir componentes complexos e de alta{6}}precisão, adequados para a fabricação de clipes ureteroscópicos complexamente estruturados.
Seleção de material de liga de titânio
o As ligas de titânio comumente usadas para clipes ureteroscópicos incluem Ti-6Al-4V. O alumínio (Al) aumenta a resistência e a estabilidade térmica das ligas de titânio, mantendo boas propriedades mecânicas sob diversas temperaturas cirúrgicas. O vanádio (V) melhora a usinabilidade, facilitando a fundição.
o Outros elementos, como ferro (Fe) e oxigênio (O), podem ser adicionados em pequenas quantidades para atender a requisitos específicos de desempenho. Quantidades adequadas de ferro aumentam ainda mais a resistência da liga, enquanto uma certa quantidade de oxigênio melhora a dureza; no entanto, a quantidade adicionada deve ser rigorosamente controlada para evitar afetar a resistência e a biocompatibilidade.
o A pureza das matérias-primas é crucial. O teor de impurezas nas matérias-primas da liga de titânio deve ser rigorosamente controlado. Impurezas de metais pesados, como chumbo (Pb) e mercúrio (Hg), devem ser mantidas em níveis extremamente baixos para garantir a biocompatibilidade.
o A inspeção rigorosa das matérias-primas de liga de titânio adquiridas é essencial, incluindo análise de composição química e testes de propriedades mecânicas. A análise da composição química pode empregar métodos como a análise espectral para garantir que o conteúdo de cada elemento atenda aos requisitos do projeto. Testes de propriedades mecânicas, como testes de tração e testes de dureza, garantem que o material possua resistência, tenacidade e dureza adequadas.
Etapas-perdidas do processo de fundição em cera
o Projeto e modelagem: primeiro, com base nos desenhos do projeto da pinça do ureteroscópio, um modelo 3D é criado usando software-de desenho auxiliado por computador (CAD). Considerando os requisitos funcionais da braçadeira, como força de fixação e ângulo de abertura, a forma, o tamanho e a estrutura da braçadeira são projetados com precisão. Por exemplo, a cabeça do grampo precisa ser projetada com um formato adequado para garantir a aderência precisa de tecidos ou objetos estranhos, garantindo ao mesmo tempo uma distribuição uniforme da força de aperto.
o Formação do modelo de cera: Usando moldagem por injeção de precisão, a cera é injetada em um molde para criar um modelo de cera com formato idêntico ao da pinça do ureteroscópio. Escolher uma cera adequada é crucial; a cera deve ter boa fluidez e conformabilidade para replicar com precisão os detalhes do molde. Durante a moldagem por injeção, parâmetros como temperatura, pressão e velocidade de injeção devem ser cuidadosamente controlados para evitar defeitos como bolhas e rachaduras no modelo de cera.
o Conjunto de modelo de cera: Modelos de cera individuais são conectados por hastes de cera para formar um conjunto de modelo de cera para operações de fundição subsequentes. O diâmetro e o comprimento das hastes de cera devem ser selecionados adequadamente com base no tamanho e peso do grampo para garantir que o conjunto do modelo de cera possa ser suspenso de forma estável no molde durante o processo de fundição.
o Revestimento de material refratário: Mergulhe o conjunto do modelo de cera em um revestimento contendo materiais refratários (como sol de sílica, areia de zircão, etc.), garantindo uma camada de revestimento uniforme na superfície. Em seguida, polvilhe uma camada de areia de zircão, permitindo que ela adira à superfície do revestimento, formando a primeira camada de casca. Repita o processo de revestimento e aspersão de areia-várias vezes, aumentando gradualmente a espessura da casca, geralmente exigindo de 4 a 6 camadas. O tempo de secagem de cada camada de casca deve ser controlado de acordo com as propriedades do revestimento e as condições ambientais para garantir que a casca esteja totalmente seca e livre de rachaduras.
o Desparafinação: Coloque o conjunto do modelo de cera revestido em um forno de desparafinação, aquecendo-o para derreter a cera e permitir que ela flua para fora da casca. A temperatura e o tempo de desparafinação devem ser ajustados de acordo com o ponto de fusão da cera e a estabilidade térmica da casca, geralmente mantendo-se entre 150-200 graus por um certo tempo para garantir a remoção completa da cera.
o Queima da casca: coloque a casca desparafinada em um forno de queima de alta-temperatura para queimar e melhorar sua resistência e refratariedade. A temperatura de queima é geralmente entre 900 e 1100 graus, e o tempo de queima depende da espessura e do material da carcaça do molde. Durante a queima, as taxas de aquecimento e resfriamento devem ser cuidadosamente controladas para evitar que a carcaça do molde rache devido ao estresse térmico.
o Fusão de liga de titânio: As matérias-primas de liga de titânio são aquecidas e derretidas usando um forno de fusão por indução a vácuo. Durante o processo de fusão, o nível de vácuo dentro do forno deve ser mantido para evitar que a liga de titânio reaja com oxigênio, nitrogênio e outros gases do ar, o que afetaria as propriedades da liga. O controle preciso da temperatura e do tempo de fusão garante que a liga de titânio esteja totalmente derretida e tenha uma composição uniforme.
o Fundição: Quando a liga de titânio atinge a temperatura de fundição apropriada (geralmente 1600-1700 graus), ela é rapidamente despejada no molde pré-aquecido. A velocidade de lançamento deve ser moderada; uma velocidade muito rápida pode causar rachaduras no molde, enquanto uma velocidade muito lenta pode fazer com que o líquido da liga esfrie e solidifique durante a fundição, afetando a qualidade da fundição. Ao mesmo tempo, deve-se prestar atenção ao projeto do sistema de passagem para garantir que o líquido da liga possa preencher suavemente o molde.
ó. Remoção e Corte da Casca: Após o resfriamento da peça fundida, a casca é removida mecanicamente. A peça fundida é então cortada do sistema de comporta, removendo o excesso de comporta e risers. Deve-se tomar cuidado para não danificar o corpo da pinça durante o corte; ferramentas e processos de corte apropriados, como corte com disco abrasivo ou corte com fio, devem ser usados.
ó. Tratamento Térmico: A peça fundida cortada passa por tratamento térmico para melhorar suas propriedades mecânicas. Os processos comuns de tratamento térmico incluem tratamento de solução e tratamento de envelhecimento. O tratamento em solução permite que os elementos da liga se dissolvam completamente, formando uma solução sólida homogênea, melhorando a resistência e tenacidade da liga. O tratamento de envelhecimento envolve manter a peça fundida a uma temperatura específica por um período de tempo para permitir que as fases precipitadas na liga precipitem uniformemente, melhorando ainda mais a dureza e a resistência da liga.
ó. Tratamento de superfície: a braçadeira-tratada termicamente passa por tratamento de superfície para melhorar sua resistência à corrosão e suavidade. Métodos de polimento químico e eletroquímico podem ser usados para polir a superfície da pinça, tornando-a lisa e reduzindo a possibilidade de adesão bacteriana. O tratamento de passivação também pode ser realizado para formar uma película densa de óxido na superfície da braçadeira, melhorando sua resistência à corrosão.
Inspeção de Qualidade
* Equipamentos de medição de precisão, como uma máquina de medição por coordenadas (CMM), são usados para inspecionar as dimensões das pinças do ureteroscópio. As principais dimensões dos grampos, como comprimento, largura, espessura e diâmetro do furo, são inspecionadas para garantir que atendam aos requisitos de tolerância dos desenhos de projeto. Por exemplo, a tolerância dimensional da cabeça de fixação pode estar dentro de ±0,05 mm para garantir sua precisão de fixação.
* A precisão do formato dos grampos, como o ângulo de abertura do grampo e o grau de curvatura, também precisa ser inspecionada com precisão. Instrumentos de medição de ângulo e instrumentos de medição de formato dedicados podem ser usados para garantir que o formato dos grampos atenda aos requisitos do projeto e possa desempenhar sua função adequadamente.
* Inspecione visualmente a superfície da braçadeira em busca de defeitos como rachaduras, furos e poros. Para alguns pequenos defeitos superficiais, um microscópio pode ser usado para observação e análise.
* Inspecione a rugosidade da superfície das pinças usando um medidor de rugosidade. Geralmente, a rugosidade da superfície das pinças deve atingir Ra0.4 - Ra0,8μm para garantir uma superfície lisa e reduzir danos aos tecidos.
* Realize testes de tração para medir a resistência à tração, resistência ao escoamento e alongamento dos grampos. Os testes de tração podem ser realizados usando uma máquina de testes universal. A amostra do grampo é fixada e esticada de acordo com os requisitos padrão, e os dados do teste são registrados.
* Realize testes de dureza usando um testador de dureza Rockwell ou um testador de dureza Vickers para medir a dureza de diferentes partes dos grampos. Certifique-se de que os grampos tenham dureza adequada para suportar certas forças externas durante o uso sem deformação ou danos.
* Realize testes de citotoxicidade de acordo com os padrões relevantes. A amostra clamp é co-cultivada com células, e o crescimento e a atividade celular são observados. Se o crescimento celular for normal e não houver reação tóxica óbvia, os grampos apresentam boa citocompatibilidade.
* Realize testes de hemólise para detectar a taxa de hemólise do material de pinça no sangue. A taxa de hemólise deve ser controlada a um nível baixo, geralmente inferior a 5%, para garantir que não causará uma reacção hemolítica em contacto com o sangue.
Embalagem e Esterilização
* Projete materiais e formas de embalagem apropriados com base no tamanho e formato das pinças do ureteroscópio. Os materiais de embalagem devem ter boas propriedades de vedação e proteção para evitar danos causados por colisões, contaminação, etc., durante o transporte e armazenamento.
* A embalagem deve indicar claramente o modelo da pinça, especificações, data de produção, data de validade, etc., para fácil gerenciamento e uso. Deve também cumprir as normas e regulamentos relevantes para embalagens de dispositivos médicos.
* Esterilize os grampos do ureteroscópio embalados usando métodos de esterilização apropriados. Os métodos de esterilização comumente usados incluem esterilização por óxido de etileno e esterilização por irradiação. A esterilização por óxido de etileno tem vantagens como bom efeito de esterilização e danos mínimos ao instrumento, mas é necessário um controle rigoroso das condições de esterilização, como temperatura, umidade, concentração de óxido de etileno e tempo de esterilização. A esterilização por irradiação apresenta vantagens como rápida velocidade de esterilização e ausência de resíduos, mas deve-se ter cuidado ao controlar a dose de irradiação para evitar afetar o desempenho da pinça.
Após a esterilização, os grampos devem ser testados quanto à eficácia da esterilização, utilizando métodos como indicadores biológicos, para garantir que os grampos cumprem os requisitos assépticos.
Controle e gestão de qualidade durante a produção
* Fornecer treinamento profissional ao pessoal envolvido na produção de pinças de ureteroscópio por fundição por cera perdida, incluindo conhecimento do processo de fundição, requisitos de controle de qualidade e habilidades operacionais. Por exemplo, os fabricantes de moldes de cera devem ser treinados para compreender as características da cera e os métodos para controlar os parâmetros do processo de moldagem por injeção; os operadores de fundição devem ser treinados para controlar parâmetros-chave, como temperatura e grau de vácuo na fundição de ligas de titânio.
* Organizar regularmente avaliações de competências e formação de atualização de conhecimentos para o pessoal, a fim de melhorar as suas competências profissionais e consciência de qualidade.
* Manter a limpeza e higiene da oficina de produção e realizar limpeza e desinfecção regulares. A temperatura e a umidade da oficina de produção devem ser controladas dentro de uma faixa adequada, como temperatura entre 20-25 graus e umidade entre 40%-60%, para garantir a estabilidade de processos como fabricação de moldes de cera e fabricação de cascas.
* Manter e fazer manutenção regularmente nos equipamentos de produção para garantir seu funcionamento normal. Por exemplo, os sistemas de aquecimento e vácuo do forno de fusão devem ser inspecionados regularmente para garantir a estabilidade e confiabilidade do processo de fusão.
* Estabelecer um sistema abrangente de documentação de produção, registrando parâmetros-chave, informações sobre matérias-primas e resultados de inspeção de qualidade para cada etapa da produção. Por exemplo, registre a temperatura e a pressão da injeção durante a fabricação do molde de cera e a fórmula do revestimento, a temperatura de queima e o tempo durante a moldagem da casca.
* Alcançar a rastreabilidade do produto. Por meio de números de produtos e outros métodos, informações como origem das matérias-primas, processo de produção e inspeção de qualidade podem ser rastreadas. Uma vez descobertos problemas de qualidade do produto, eles podem ser rastreados e resolvidos imediatamente, com medidas corretivas apropriadas tomadas.


Enviar inquérito
