


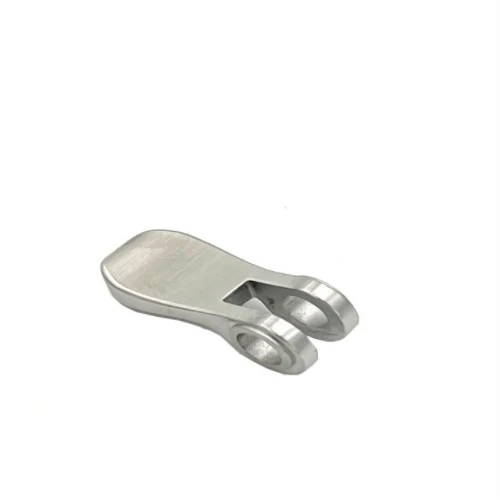

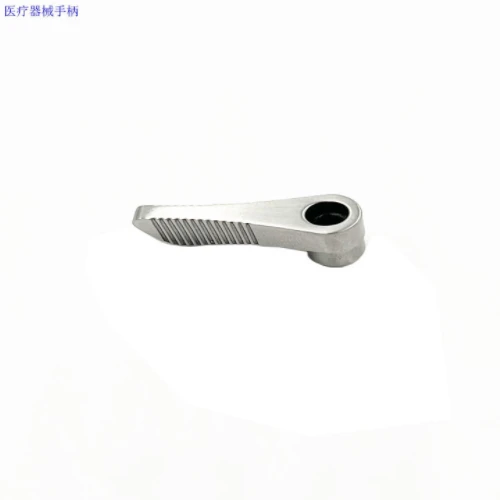
Fundição de cera de liga de titânio com alça de medidor de fluxo
A alça do medidor de vazão é produzida usando tecnologia de fundição em cera de liga de titânio. A liga de titânio tem as vantagens de baixa densidade, alta resistência e boa resistência à corrosão, tornando-a adequada para a fabricação de cabos de medidores de vazão que exigem resistência e resistência à corrosão. A fundição por cera perdida pode obter modelagem precisa de formas complexas, atendendo aos complexos requisitos de design que as alças dos medidores de vazão podem ter.
Visão geral do projeto
A alça do medidor de vazão é produzida usando tecnologia de fundição em cera de liga de titânio. A liga de titânio tem as vantagens de baixa densidade, alta resistência e boa resistência à corrosão, tornando-a adequada para a fabricação de cabos de medidores de vazão que exigem resistência e resistência à corrosão. A fundição por cera perdida pode obter modelagem precisa de formas complexas, atendendo aos complexos requisitos de design que as alças dos medidores de vazão podem ter.
Seleção de matéria-prima
Liga de titânio
Escolha o tipo de liga de titânio apropriado com base no ambiente de uso e nos requisitos de desempenho da alça do medidor de vazão. Materiais comuns como o Ti-6Al-4V têm boas propriedades mecânicas abrangentes, alta resistência e tenacidade e podem suportar certas pressões e forças de impacto. Ao mesmo tempo, possui boa resistência à corrosão em vários meios químicos e é adequado para medidores de vazão na maioria dos ambientes industriais.
Material de cera
É selecionado material de cera de média temperatura, que apresenta boa fluidez, estabilidade dimensional e resistência. Após aquecimento e derretimento, ele pode preencher com precisão a cavidade do molde, manter a precisão do formato do cabo após o resfriamento e derreter completamente e remover impurezas durante o processo de desparafinação subsequente sem afetar a qualidade da fundição.
fluxo do processo
Projeto e fabricação de moldes: projete e fabrique moldes com base no modelo-tridimensional da alça do medidor de vazão. O molde adota tecnologia de processamento de alta-precisão para garantir a precisão dimensional e a qualidade da superfície da cavidade do molde, a fim de garantir a precisão dimensional e a suavidade da superfície do molde de cera.
Injeção de cera: Aqueça o material de cera de temperatura média até a temperatura apropriada para proporcionar boa fluidez e, em seguida, injete o material de cera na cavidade do molde por meio de uma máquina de injeção. Durante o processo de injeção, é necessário controlar a pressão, velocidade e temperatura da injeção para garantir que o material de cera preencha completamente a cavidade do molde e evitar defeitos como poros e encolhimento.
Montagem do molde de cera: Monte moldes de cera individuais em módulos de cera por meio de soldagem ou colagem para posterior fundição em lote. Durante o processo de montagem, é necessário garantir a relativa precisão posicional entre os moldes de cera para evitar desvios dimensionais durante o processo de fundição.
Pasta de revestimento: Mergulhe o grupo de moldes de cera em uma pasta composta de materiais refratários (como areia de zircão, areia mulita, etc.) e ligantes (como copo d'água, sol de sílica, etc.), de modo que a superfície do molde de cera seja uniformemente coberta com uma camada de pasta. Em seguida, polvilhe uma camada de areia refratária em sua superfície para aumentar a espessura e a resistência da casca.
Secagem e endurecimento: Coloque o grupo de moldes de cera revestido com lama e areia em uma câmara de secagem e controle a temperatura, umidade e condições de ventilação para fazer com que o aglutinante na lama sofra uma reação de endurecimento, formando uma casca com certa resistência. Geralmente, múltiplos processos de revestimento e endurecimento por secagem são necessários para obter uma casca com espessura e resistência suficientes.
Desparafinação: Coloque o molde em um forno de desparafinação, aqueça-o para derreter o material de cera e flua para fora do molde, formando assim uma cavidade dentro do molde com o mesmo formato da alça. O processo de desparafinação deve controlar bem a velocidade de aquecimento e a temperatura para evitar rachaduras na casca devido ao estresse térmico excessivo.
Fusão de liga de titânio: Forno a arco consumível a vácuo ou forno de indução é usado para derreter matérias-primas de liga de titânio. Durante o processo de fusão, é necessário controlar rigorosamente o grau de vácuo e a temperatura no interior do forno para garantir a uniformidade e pureza da composição química da liga de titânio e evitar a mistura de impurezas.
Derramamento: Despeje rapidamente o líquido da liga de titânio derretido na concha pré-aquecida em alta temperatura. O processo de vazamento deve controlar a velocidade e a temperatura de vazamento para garantir que o líquido da liga de titânio possa preencher a casca e a cavidade, evitando defeitos como vazamento insuficiente e isolamento frio.
Casca de limpeza: Usando vibração mecânica ou métodos de jato de areia para remover a casca da superfície da peça fundida. Durante o processo de limpeza da carcaça, deve-se prestar atenção para evitar danos à superfície da peça fundida.
Tratamento térmico: O tratamento térmico é aplicado às peças fundidas para melhorar sua microestrutura e propriedades mecânicas. Os processos comuns de tratamento térmico incluem tratamento de solução e tratamento de envelhecimento. Ao controlar a temperatura e o tempo do tratamento térmico, as ligas de titânio podem alcançar a melhor combinação de resistência e tenacidade.
Usinagem: De acordo com os requisitos de projeto do cabo do medidor de vazão, as peças fundidas são usinadas, como torneamento, fresamento, perfuração, etc., para atingir a precisão dimensional e rugosidade superficial necessárias.
Tratamento de superfície: Tratamento de superfície do cabo usinado, como anodização, passivação, etc., para melhorar sua resistência à corrosão e qualidade de aparência.
controle de qualidade
Inspeção de tamanho
Equipamentos de medição de alta-precisão, como instrumentos de medição por coordenadas, são usados para inspecionar as principais dimensões da alça do medidor de vazão para garantir que ele atenda aos requisitos do projeto. A frequência de detecção deve ser razoavelmente definida de acordo com o lote de produção e a estabilidade da qualidade. Geralmente, uma certa proporção de amostragem deve ser realizada para cada lote de produtos.
Testes não destrutivos
Os testes não{0}}destrutivos de peças fundidas são realizados usando equipamentos como testes ultrassônicos, testes de raios X-, etc., para detectar se há defeitos, como rachaduras e poros dentro das peças fundidas. Os testes não destrutivos devem abranger todo o processo de produção, incluindo testes de matérias-primas antes da fusão e testes de fundição após o vazamento.
Teste de desempenho mecânico
Corte amostras de peças fundidas e realize testes de desempenho mecânico, como testes de tração e testes de dureza, para avaliar se as propriedades mecânicas das peças fundidas atendem aos requisitos de uso. Os testes de desempenho mecânico devem ser conduzidos de acordo com as normas e especificações relevantes para garantir a precisão e a confiabilidade dos resultados dos testes.
segurança do trabalho
Processo de fundição e vazamento
Os operadores devem usar equipamentos de proteção, como roupas de proteção-para altas temperaturas, luvas de proteção, óculos de proteção, etc., para evitar queimaduras causadas por líquidos metálicos-de alta temperatura. Ao mesmo tempo, é necessário seguir rigorosamente os procedimentos operacionais dos equipamentos de fusão e vazamento para evitar falhas nos equipamentos e acidentes de segurança.
O processo de fabricação da casca
Ao usar ligantes químicos e materiais refratários, deve-se prestar atenção à ventilação e à troca de ar para evitar que gases nocivos causem danos ao corpo humano. Ao mesmo tempo, para evitar o lançamento de poeira, os operadores devem usar equipamentos de proteção, como máscaras contra poeira.
Processo de pós-processamento
Durante a usinagem e tratamento de superfície, deve-se prestar atenção à operação segura do equipamento para evitar acidentes como lesões mecânicas e corrosão química. Ao mesmo tempo, é necessário descartar os resíduos de maneira razoável para evitar a poluição do meio ambiente.


 Fundição de cera perdida de vidro de dente de balde
 Fundições de cera perdida de aço inoxidável
 Fundição de investimento de vidro de água para veícu...
 Fundições de investimento de válvula Silica Sol
 Fundição de cera perdida com braçadeira automática
 Fundição com perda de cera em liga de titânio com zíper
Enviar inquérito
