


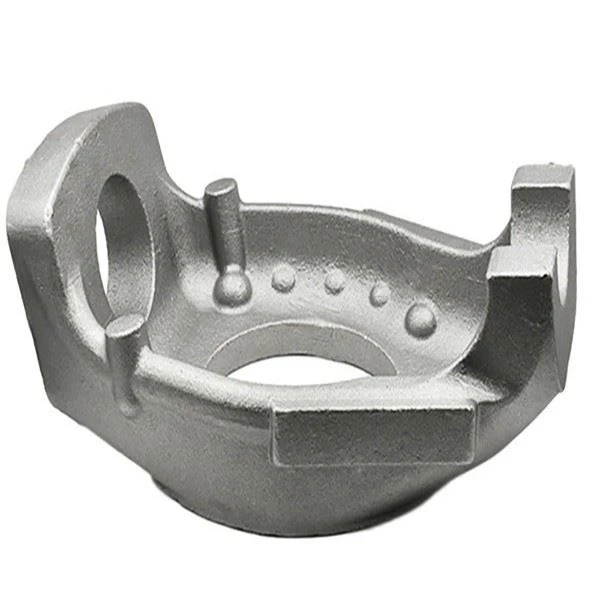
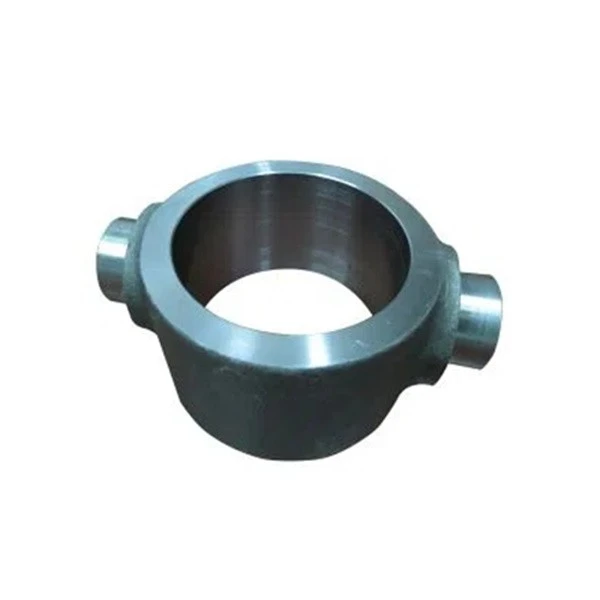
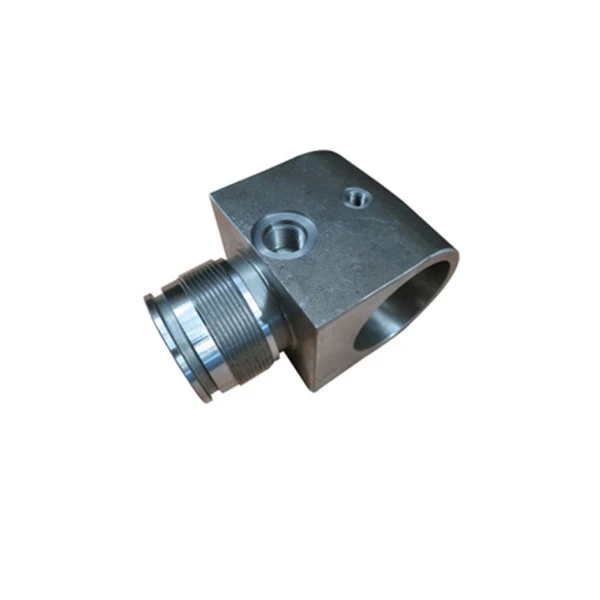
Fundição de cera perdida de vidro de água para automóvel
A indústria automotiva é a maior área de aplicação de fundidos. Impulsionada por fatores como a eliminação dos automóveis nacionais III, o reforço do controlo de ultrapassagem e o investimento em infraestruturas, a produção e vendas de veículos comerciais em 2020 apresentarão um aumento substancial, que se tornará um importante motor para a recuperação do mercado automóvel em 2020.
Descrição do produto
A indústria automotiva é a maior área de aplicação de fundidos. Impulsionada por fatores como a eliminação dos automóveis nacionais III, o reforço do controlo de ultrapassagem e o investimento em infraestruturas, a produção e vendas de veículos comerciais em 2020 apresentarão um aumento substancial, que se tornará um importante motor para a recuperação do mercado automóvel em 2020; A produção aumentou, com 15 milhões de toneladas, ou 28,9% da produção total de fundição.
Após mais de dez anos de precipitação, a Qinhuangdao Zhongwei Precision Machinery Co., Ltd. tem uma rica experiência de produção em fundição de cera perdida de vidro de água de automóvel, fundição de precisão de espuma perdida, fundição de precisão de sol de sílica e fundição de areia de concha. Esperamos que fabricantes de todo o mundo consultem e negociem negócios.
Materiais Comuns
1. Fundição perdida de cera de vidro de água de automóvel
The representative gray iron casting in automobiles is the cylinder block, and its development direction is thin-walled and high-strength. There are two main ways to achieve it: one is the low-carbon equivalent process: mainly by reducing the C and Si content of gray cast iron , to improve the strength of cast iron. Its main advantages are: by changing the ingredients after the furnace, it is easy to realize and has high reliability; no or less alloying elements are used, and the cost is low; the requirements for pre-furnace treatment and operation are relatively loose. The disadvantages are also obvious: the carbon equivalent is low, the casting performance is not good, it is easy to cause shrinkage (loose) waste and increase the casting stress; the processing performance and cross-section uniformity of the casting are poor, and the thermal conductivity of the casting is affected. The second is high carbon equivalent and alloying process: mainly to keep the C and Si content of gray cast iron at a high level (wC>3,3 por cento), adicionando elementos de liga como cromo, cobre, etc., para melhorar a resistência do ferro fundido, Atualmente, está se desenvolvendo na direção da microligação de vários elementos para melhorar a resistência. . As vantagens são que o processo de liga é relativamente maduro e a melhoria da resistência é óbvia; o desempenho de fundição é bom, e a tendência de formar cavidades de retração (soltos) de resíduos é pequena; o desempenho de processamento e a condutividade térmica das peças fundidas são bons. A desvantagem é que mais elementos de liga são adicionados, e o custo das peças fundidas não é apenas alto, mas o processamento ruim também pode afetar a processabilidade e o vazamento das peças fundidas; os requisitos para o tratamento pré-forno são relativamente rigorosos.
Com a melhoria da potência do motor, os requisitos de desempenho para ferro fundido cinzento são ainda mais aprimorados, e alguns blocos de cilindros de motores nacionais e estrangeiros foram fabricados com HT300 ou mesmo HT350. A FAW Foundry usou de forma estável o HT300 para produzir blocos de motor 6DL e Deutz, e também reserva a tecnologia de produção do HT350. A fim de atender às necessidades de corte de alta velocidade do bloco de cilindros do carro, os problemas de alto desempenho e corte de alta velocidade do material do bloco de cilindros foram resolvidos com sucesso otimizando o processo de fundição, processo de material e liga e outras medidas.
2. Fundições de ferro dúctil
Nos automóveis, o ferro dúctil é representado principalmente por virabrequins, árvores de cames, carcaças de eixos médios e traseiros, vários suportes, carcaças e outras peças. Atualmente, ferro dúctil à base de perlita de alta resistência fundido (QT700-2, QT800-2, QT800-5) e ferro dúctil ferrítico de alta tenacidade fundido (QT{{ 8}}, QT400-15, QT600-10) estão desenvolvendo . É obtido principalmente otimizando o processo de fundição, controlando rigorosamente o conteúdo de S, P e oligoelementos no ferro fundido original, selecionando nodularizadores, inoculantes, elementos de liga e métodos de adição adequados e seguindo rigorosamente o processo de inoculação.
FAW Foundry Co., Ltd. tem a tecnologia de produção de vários graus de ferro dúctil. Para atender às necessidades da carcaça do eixo traseiro de caminhões, desenvolveu o processo QT as-cast600-5. Para atender às necessidades das juntas de direção do carro, os processos de fundição QT400-18 e QT400-15 foram desenvolvidos e aplicados na produção.
Nos últimos anos, solução sólida de silício reforçado ferro dúctil ferrítico tem atraído gradualmente a atenção doméstica. Foi desenvolvido e aplicado pela primeira vez na Suécia e tornou-se o padrão nacional sueco (SS140725) em 1998, e posteriormente foi incorporado ao padrão internacional (ISO1083) em 2004. O padrão GB/T 1348-2009) será incluído no apêndice normativo. Solução sólida lançada internacionalmente com graus de ferro dúctil ferrítico reforçado QT 450-18, QT 500-14, QT 600-10, que foram usados com sucesso em automóveis. O instituto de pesquisa da FAW Foundry Co., Ltd. desenvolveu carcaças de chassis, que estão sendo testadas e verificadas.
3. Fundições de Ferro Grafite Compactado
O ferro fundido de grafite compactado tem sido amplamente utilizado em fundições automotivas, como tubos de escape de automóveis e cabeçotes de motores de alta potência. O uso de ferro fundido de grafite compactado para fabricar cabeçotes de motor de média e alta potência pode reduzir o peso do cabeçote através do design, por um lado, e melhorar o desempenho do cabeçote e melhorar a potência do motor, por outro mão. Atualmente, a aplicação de ferro fundido de grafite vermicular em blocos de motores de alta potência está aumentando. Ele pode reduzir a espessura da parede, cancelar o reforço e reduzir o peso em cerca de 25%. Foi aplicado com sucesso nos blocos de motores de alta potência de empresas estrangeiras como Ford e Audi. , FAW doméstico, Jinan Heavy Truck, etc. também relataram aplicações bem-sucedidas.
A aplicação do ferro grafite compactado é limitada principalmente pela dificuldade de controle estável do seu processo de produção. A SinterCast é uma sociedade anônima sueca especializada em pesquisa de tecnologia de ferro vermicular e fabricação de equipamentos de produção. Seus produtos (sistema de controle de produção de ferro vermicular SinterCast) são aplicados em três continentes (América, Europa e Ásia), e são vendidos para as 10 maiores empresas do mundo. Oito dos fabricantes de automóveis fornecem suporte técnico para a produção de ferro de grafite compactado, e cerca de 20,000 produtos de bloco de cilindro ou cabeçote são feitos de ferro de grafite compactado todos os meses no mundo. A SinterCast afirma que mais de 95% dos produtos de ferro grafite compactado do mundo são produzidos pelo sistema de controle fornecido por sua empresa.
4. Ferro dúctil austemperado (ADI)
O ferro dúctil austemperado possui propriedades mecânicas abrangentes com alta resistência, plasticidade e tenacidade, e geralmente é dividido em duas categorias, a saber, o tipo de alta resistência com resistência de 1200-1600 N/mm2 e o tipo de alta resistência com resistência de 900-1200 N/mm2 e um alongamento de 900-1200 N/mm2. Cerca de 10 por cento do tipo de alta tenacidade. Devido às suas excelentes propriedades materiais, alcançou rápido desenvolvimento em países desenvolvidos na Europa e nos Estados Unidos. Os produtos ADI foram aplicados com sucesso em chassis de caminhões, motores e virabrequins de automóveis. Nos últimos anos, no mercado europeu, a aplicação de ADI em automóveis está aumentando, representando 32% de todo o mercado de ADI. No mercado dos EUA, as peças ADI para caminhões leves e pesados representam 51% do mercado total de ADI.
No campo automotivo nacional, as peças ADI também foram inicialmente aplicadas. A Hubei Automobile Gear Factory produz engrenagens de distribuição ADI, etc. para motores Cummins. A Dongfeng Motor Co., Ltd. desenvolveu uma suspensão para chassis de veículos militares off-road. 17 peças de suspensão foram alteradas de aço fundido para ADI. O peso total desta série de peças foi reduzido de 630,62Kg para 380,66kg, com uma taxa de redução de peso de 39,6%. O suporte da mola de lâmina traseira dos caminhões do Grupo FAW e a tampa da caixa de engrenagens (garra) e caixa de engrenagens de veículos militares foram substituídos pela ADI. Atualmente, bases de tratamento térmico doméstico para têmpera isotérmica foram construídas em Changchun, Suzhou e outros lugares.
5. Desenvolvimento de ferro fundido especial
Com a melhoria do desempenho do motor, os requisitos de resistência ao calor de algumas peças fundidas, como tubos de escape, estão ficando cada vez mais altos, e ferro dúctil de molibdênio de alto silício, ferro vermicular de molibdênio de silício médio e ferro dúctil de alto níquel aparecem sucessivamente. Os motores Deutz da joint venture do FAW Group aplicaram tubos de escape de ferro dúctil de molibdênio de alto silício em lotes, e alguns dos motores superalimentados da FAW-Volkswagen aplicaram tubos de escape de ferro dúctil de alto níquel em lotes. Em alguns motores de marca própria da FAW, esses três tipos de ferro fundido também foram usados.

Processo pós-casting
1. Tratamento térmico: recozimento, carbonização, têmpera, têmpera, normalização, têmpera de superfície
2. Equipamento de processamento: CNC, WEDM, torno, fresadora, furadeira, moedor, etc.;
3. Tratamento de superfície: pulverização de pó, cromagem, pintura, jateamento, niquelagem, galvanização, escurecimento, polimento, azulamento, etc.
Moldes e acessórios de inspeção
1. Vida útil do molde: geralmente semi-permanente. (exceto espuma perdida)
2. Prazo de entrega do molde: 10-25 dias, (de acordo com a estrutura e tamanho do produto).
3. Manutenção de ferramentas e moldes: Zhongwei é responsável por peças de precisão.
Controle de qualidade
1. Controle de qualidade: a taxa de defeito é inferior a 0,1 por cento .
2. Amostras e teste serão 100% inspecionados durante a produção e antes do envio, inspeção de amostra para produção em massa de acordo com os padrões ISDO ou requisitos do cliente
3. Equipamento de teste: detecção de falhas, analisador de espectro, analisador de imagem dourada, máquina de medição de três coordenadas, equipamento de teste de dureza, máquina de teste de tração;
4. Fornecer serviço pós-venda.
5. A qualidade pode ser rastreada.


Enviar inquérito
